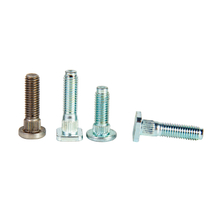

案列分享之一防焊渣系列
在汽车制造的车门、仪表盘、座椅、排气管等系统的焊接工艺中,焊接螺母的螺纹保护一直是个“老大难”问题。焊渣飞溅沾附螺纹、电泳漆堵塞牙孔,导致螺栓拧不进、装配线频繁回丝,甚至需要100%全检人工处理。这不仅拖慢生产节拍,更直接推高了制造成本。
祥鸿太五金推出的PFA防焊渣涂胶焊接螺母,正是针对这一行业痛点的专业解决方案。产品执行NYCOTE、TL188防焊渣涂层标准,采用10B21碳钢材质、10级硬度,在螺母内螺纹表面进行360°全周PFA(无色/白色)涂层处理,从根源上隔绝焊渣和电泳漆对螺纹的污染。
PFA防焊渣焊接螺母,是在传统焊接方螺母的内螺纹区域预涂一层PFA(全氟烷氧基烷烃)涂层的功能性紧固件。该涂层在焊接高温和电泳工艺中保持稳定,形成一道光滑的隔离屏障,使焊渣飞溅和电泳漆无法附着或渗入螺纹牙型内部。
产品可选螺丝、螺母(内牙纹、外牙纹)规格,支持规格、头部、材质、表面处理、热处理、涂胶等全方位定制。如需了解更多规格详情,欢迎访问祥鸿太官网产品页查看。
方法:防焊渣涂层如何保护螺纹?
涂层覆盖范围
根据TL188标准要求,涂层必须完全覆盖所有螺纹直至焊接螺母侧面的螺纹入口,确保功能有效性。涂层应具有光滑、连续的外观,无滴落、条纹或溢出斑点。
工作温度范围
PFA涂层适用于环境温度不超过90℃的场景,超出此范围可能影响摩擦系数稳定性。
摩擦系数控制
涂覆后螺母的螺纹摩擦系数需控制在0.07至0.13范围内,这是TL188标准的核心技术要求,确保拧入扭矩稳定、装配节拍可控。
涂层外观检查:来料检验时关注螺纹区域涂层是否连续完整,无漏涂或损伤。
存储条件:涂层螺母应存放于干燥环境,避免涂层受潮或污染。
温度限制:工作环境温度建议不超过90℃,超出范围需评估摩擦系数变化。
扭矩验证:刚开始使用或换批次时,建议按VW 01129标准抽检拧入扭矩。
表1:冲压螺母、焊接螺母与螺栓的拧入扭矩 | |
规格尺寸 | 初始拧入扭矩/运行扭矩 |
M6 | 0.5 |
M8 | 1 |
M10 | 2 |
M12,M12×1.5 | 3.5 |
M14 x 1.5 | 5 |
免回丝,降低人工成本
传统焊接螺母在电泳后,由于电泳层厚度通常超过25μm,会超出螺纹6H零线,导致螺栓难以拧入,必须现场回丝处理。回丝不仅耗时,还可能损伤螺纹精度。PFA涂层从源头隔绝污染,装配线无需回丝工序,直接拧入即可。
提高装配效率与节拍
某专利数据显示,传统人工回丝平均耗时较长,而自动过丝装置可提升效率7倍以上。但防焊渣涂层方案更进一步——从根本上消除回丝需求,装配节拍不再受制于螺纹清理环节。
稳定摩擦系数,保证扭矩质量
TL188标准明确要求涂层螺母的摩擦系数稳定在0.07~0.13,这有助于装配线实现一致的拧紧扭矩,避免因螺纹污染导致的扭矩异常。
符合环保与主机厂标准
PFA涂层材料符合RoHS 2.0和ELV指令,是大众TL188标准明确允许的涂层材料之一。对于已进入或计划进入合资品牌供应链的紧固件企业,这是重要的准入条件。
传统焊接螺母焊后出现焊渣粘附螺纹时,通常依赖人工手持丝锥过丝或使用自动回丝装置进行清理。但回丝属于“事后补救”,存在损伤螺纹精度的风险,且增加工序和人工成本。
PFA涂胶方案属于“事前预防”:在焊接前,螺纹已被涂层保护,焊渣无法附着,装配时直接拧入,无需任何清理工序。
电泳工艺中,电泳漆会渗入裸露的螺纹孔,漆层固化后直接导致螺栓无法拧入。传统方案包括使用工艺螺栓预先拧入再拆卸,但制造成本较高且增加工序。
PFA涂层方案在螺纹表面形成致密隔离层,电泳漆无法附着,从根本上解决堵孔问题。同时,涂层不与电泳液发生反应,不影响电泳工艺本身。
焊接后螺栓拧不进的本质原因是:焊渣/电泳漆占据了螺纹的有效空间。PFA涂层螺母的螺纹通道始终保持原始尺寸和光滑度,螺栓可顺利拧入,扭矩反馈清晰。
祥鸿太五金已获得IATF 16949和ISO 9001双体系认证,具备汽车标准件与非标紧固件的综合定制能力。我们已配套门窗系统、仪表盘横梁、座椅骨架、排气管系统等 Tier 1 供应商。产品涉及的焊接、冲压、机加工、组装工艺均有成熟配套经验。
如果您正在寻找焊接方螺母涂胶、点胶螺母、电泳螺母、焊渣清除螺母的可靠供应商,欢迎联系我们获取样品和技术支持。
类别 | 属性 | 说明 |
产品名称 | ||
执行标准 | NYCOTE、TL188(防松涂层牌号) | DIN EN 20 898-2 Mechanical Characteristics of Joining Elements; Part 2: Nuts with Defined |
螺纹类型 | 公制/英制 | 可定制 |
螺纹规格 | M3 ~ M20 | 可定制 |
长度 | 5mm ~ 200mm | 可定制 |
头部样式 | 方形 | 其他头部样式可定制 |
硬度 | 272-353HV | GB/T 3098.2-2015 硬度 |
保证载荷 | 60300N | GB/T 3098.2-2015 保证载荷 |
安装性能 | 螺栓螺母配合 | 配套使用防焊渣 |
材质 | 10B21碳钢 \PFA无色(白色)涂层、10级 | 可定制 |
表面处理 | 本色(无处理) | 其他表面处理可定制 |
防松性能 | 预涂胶(螺纹锁固剂)NYCOTE、TL188(防松涂层牌号) | \机械连接元件 |
环保合规 | 符合RoHS 2.0和ELV指令认证 | 通过环保测试 |
定制服务 | 代工生产/原始设计制造OEM ODM | 规格、头部、驱动、材质、表面处理、热处理、涂胶均可定制 |
应用场景 | 汽车、船舶、工业、户外、家居 | 焊接环境 |
昆山祥鸿太五金制品有限公司
www.samhotak.com